Точное литьё стали: контроль геометрии и последующая механическая обработка
Для деталей промышленного оборудования важна не только возможность получить сложную форму методом литья. Отливка должна соответствовать заданным размерам, обеспечивать правильное расположение сопрягаемых элементов и иметь достаточный запас материала на последующую обработку. Поэтому точность готового изделия формируется на нескольких этапах: при проектировании конструкции, подготовке формы, получении отливки, назначении припусков и выполнении механических операций.
При заказе на точное литье стали необходимо заранее определить, какие параметры должны быть обеспечены непосредственно после литья, а какие будут получены механической обработкой. Такое разделение помогает правильно задать требования к заготовке, согласовать технологические базы и избежать ситуации, когда литая геометрия не оставляет необходимого запаса для получения окончательных размеров.
Точность отливки и точность готовой детали
Литая заготовка и готовая обработанная деталь — разные технологические состояния изделия. После формования и затвердевания отливка может иметь поверхность и размеры, которые требуют дальнейшей доводки. Для ряда деталей это нормальная часть производственного маршрута: литейным способом получают основную конфигурацию, а необходимые посадки, отверстия и плоскости формируют на металлорежущем оборудовании.
Поэтому требования к точности следует распределять по функциональным зонам. Для одних поверхностей достаточно соблюдения заданного контура и габаритов, для других важны точное положение относительно баз, диаметр, плоскостность или качество обработки. Если предъявлять одинаковые требования ко всей поверхности, техническое задание может стать избыточным и не отражать реальную функцию отдельных участков.
Какие элементы определяют геометрическую точность
Размеры и взаимное расположение поверхностей
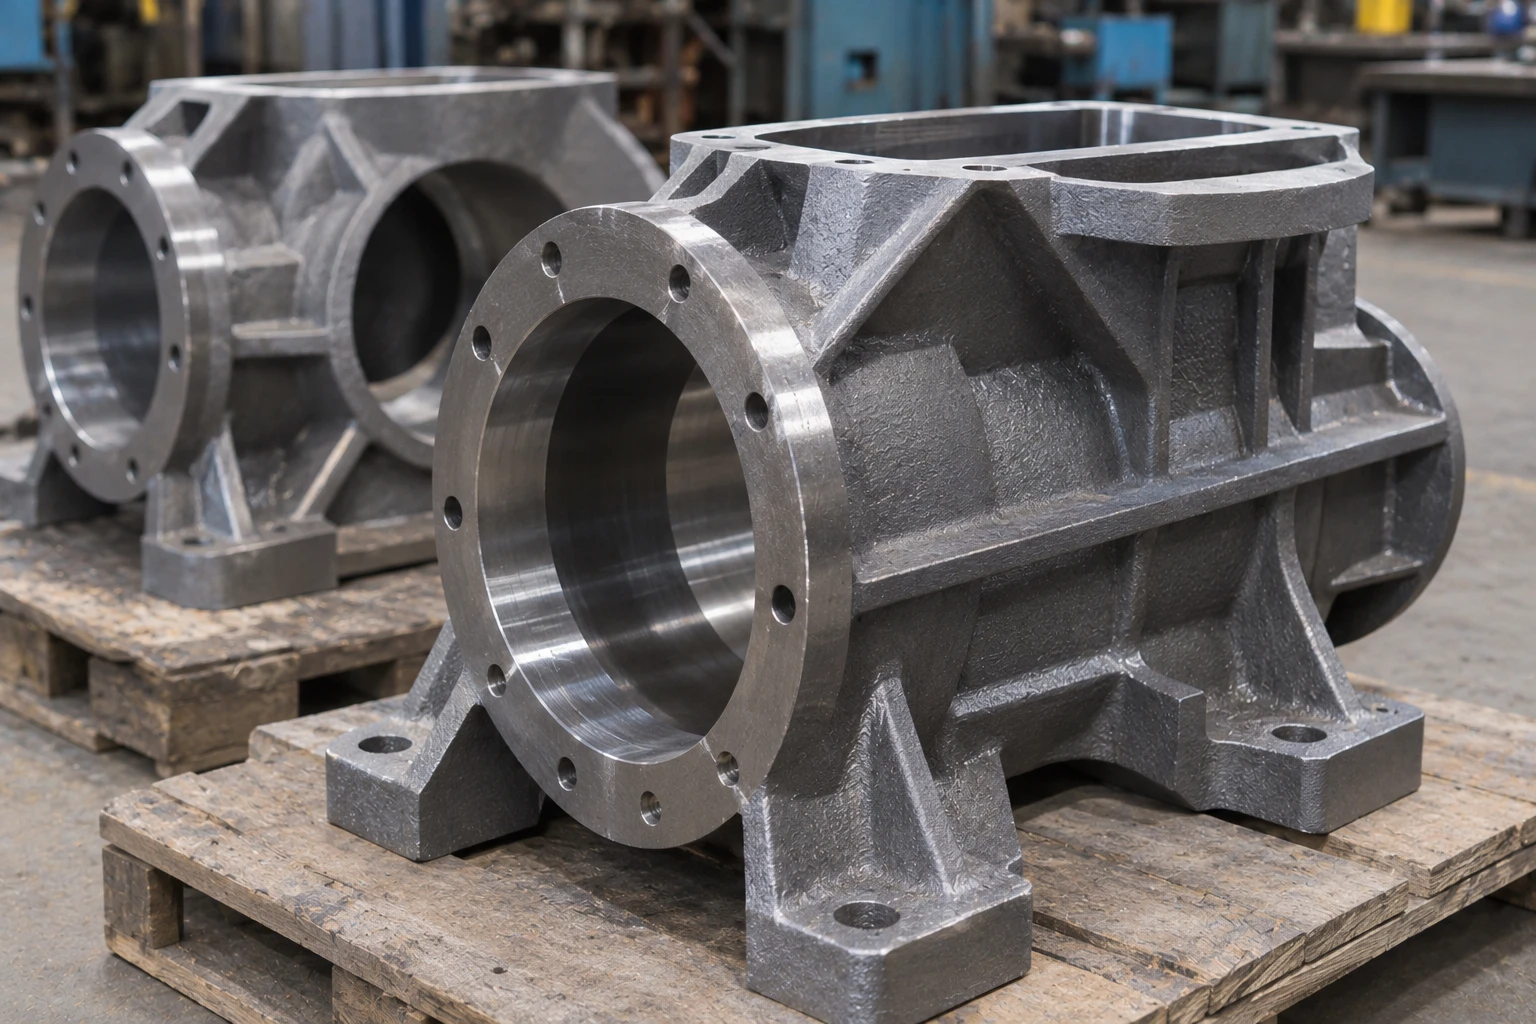
Для корпусных и опорных деталей важны не только отдельные размеры, но и их взаимная связь. Например, отверстия под валы или подшипниковые узлы должны располагаться относительно опорных плоскостей в соответствии с чертежом. Аналогично для фланцевых соединений существенны положение крепёжных отверстий и геометрия поверхности прилегания. Эти параметры определяют возможность установки изделия без подгонки и нарушения сборочной схемы.
Толщина стенок и форма переходов
Различия в толщине сечений влияют на охлаждение и затвердевание металла. Массивные участки, тонкие стенки, рёбра и места их пересечения требуют технологической оценки. Неравномерное распределение металла может усложнять получение стабильной геометрии и повышать риск дефектов. Поэтому до подготовки оснастки проверяют конструкцию, особенно зоны резкого изменения сечений и локального скопления материала.
Внутренние полости и отверстия
Внутренние каналы и сложные полости могут формироваться с использованием стержней. Их положение влияет на конфигурацию отливки, а также на возможность последующей обработки и контроля. Если внутренние поверхности должны иметь заданные размеры или обеспечивать прохождение рабочей среды, эти требования нужно отдельно отразить в документации. Нельзя считать, что любой внутренний контур автоматически будет соответствовать окончательному размеру после извлечения отливки из формы.
Припуски как связующее звено между литьём и обработкой
Припуск — это дополнительный слой материала, который оставляют на отливке для последующего удаления. Он необходим там, где нужно получить точную плоскость, отверстие, посадочное место или другую функциональную поверхность. Припуск должен учитывать форму заготовки и требования к готовой детали: недостаточный запас может не позволить полностью сформировать заданную поверхность, а чрезмерный увеличивает объём снимаемого металла и трудоёмкость обработки.
Особенно важно согласовать припуски для взаимосвязанных поверхностей. Если, например, корпус имеет несколько посадочных отверстий и опорных плоскостей, необходимо учитывать их положение относительно выбранных баз. Это позволяет спланировать обработку так, чтобы окончательная геометрия соответствовала сборочным требованиям, а не только отдельным размерам на чертеже.
Технологические базы и последовательность операций
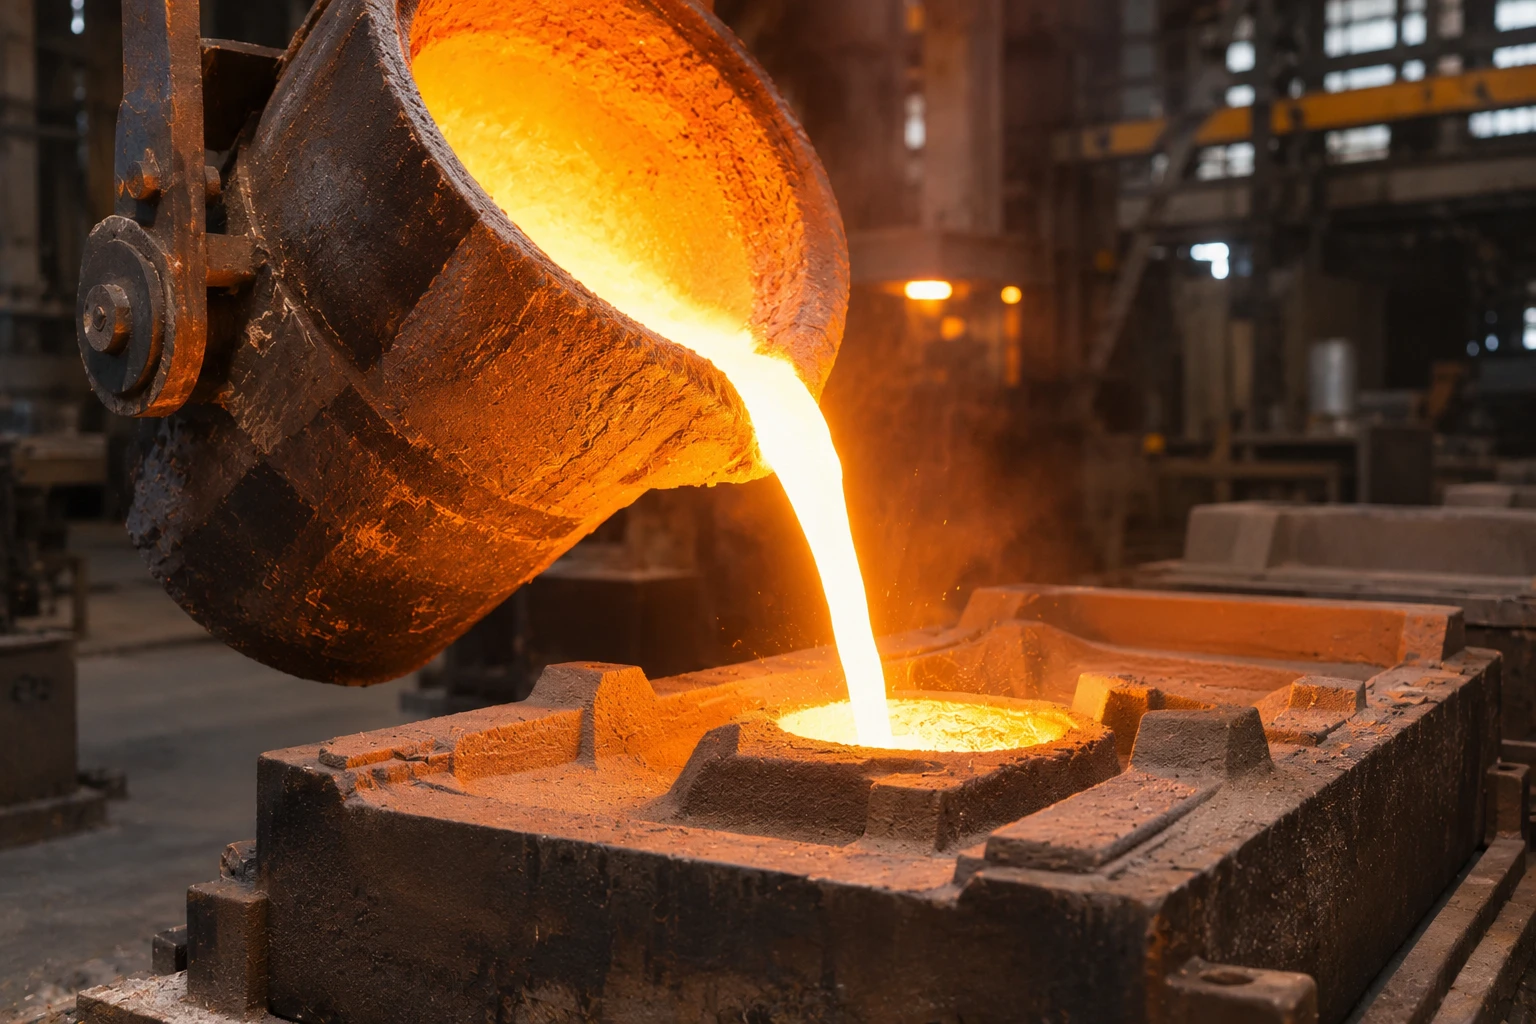
Базирование определяет, как заготовку устанавливают и ориентируют при обработке. В качестве технологических баз могут использоваться подготовленные опорные площадки, плоскости основания или другие участки, позволяющие устойчиво закрепить деталь. Их выбор влияет на точность взаимного расположения обрабатываемых поверхностей и должен учитывать конструкцию изделия.
Последовательность операций обычно строят с учётом подготовки базовых поверхностей и дальнейшей обработки функциональных элементов. Сначала формируют участки, необходимые для надёжной установки, затем выполняют операции на отверстиях, плоскостях и посадочных местах. Для сложных деталей маршрут согласуют так, чтобы переходы между установками не приводили к накоплению нежелательных отклонений.
Что контролируют на разных этапах
Контроль литой заготовки и контроль готовой детали решают разные задачи. До обработки оценивают геометрию отливки, наличие необходимого запаса материала и состояние поверхности. После механических операций проверяют окончательные размеры и взаимное расположение тех элементов, от которых зависит сборка и работа изделия.
| Этап контроля | Основные параметры | Назначение проверки |
|---|---|---|
| После извлечения и очистки отливки | Внешнее состояние, общая геометрия, наличие припусков | Оценка пригодности заготовки к дальнейшим операциям |
| Перед механической обработкой | Базовые участки, доступность обрабатываемых поверхностей | Подтверждение возможности правильной установки детали |
| После черновых операций | Оставшийся припуск и промежуточные размеры | Проверка запаса материала для чистовой обработки |
| После чистовой обработки | Посадки, отверстия, плоскости, взаимное расположение элементов | Подтверждение соответствия готовой детали чертежу |
Как организовать контроль геометрии
Средства измерения выбирают с учётом формы детали, доступности поверхности и требуемой точности. Для простых размеров могут применяться универсальные измерительные инструменты, для сложных контуров и взаимного расположения элементов — специализированные приспособления или координатные измерительные системы. Конкретный способ контроля должен соответствовать параметрам, указанным в технической документации.
Важно заранее определить перечень контрольных размеров и баз, относительно которых их измеряют. Иначе результаты проверки могут быть неоднозначными: отдельный размер будет измерен, но его положение относительно функциональных поверхностей останется неподтверждённым. Для ответственных деталей также согласуют объём контроля и необходимость дополнительных проверок материала или целостности отливки.
Какие данные передать производителю
Для подготовки технологического маршрута заказчику необходимо предоставить актуальный чертёж с допусками, разрезами и обозначением обрабатываемых поверхностей. При сложной геометрии полезно приложить трёхмерную модель, согласованную с чертежом. Отдельно указывают марку стали или требования к материалу, условия эксплуатации, назначение детали и параметры, критичные для сборки.
Также следует обозначить базы, посадочные поверхности, требования к шероховатости и размеры, которые нужно проверять после обработки. Если в составе оборудования есть сопрягаемые детали, информация об их геометрии поможет корректно оценить взаимное положение элементов. Все требования к контролю и приёмке желательно согласовать до начала производства.
Точность обеспечивается согласованием всех операций
Получение стальной отливки с требуемой геометрией не ограничивается точным воспроизведением формы. Необходимо увязать конструкцию, литейные допуски, припуски, технологические базы и последовательность обработки. Только при таком подходе можно оценивать точность изделия с учётом его реальной функции, а не по отдельным размерам вне сборочного контекста.
Перед размещением заказа подготовьте чертёж с выделенными ответственными размерами, укажите поверхности для обработки и определите критерии контроля. Согласуйте, какие параметры проверяются на отливке, а какие — после механических операций. Это позволит заранее определить требования к заготовке и организовать изготовление детали без противоречий между литейным и механическим этапами.